探針の形状は、画像の分解能にどのような影響を与えるのでしょうか? 本記事では、その基礎についてご紹介します。
原子間力顕微鏡は、原理的には原子スケールの微細構造まで分解して観察することができます。しかし実際にどこまで微細な構造を解像できるかは、装置に取り付けられているAFMプローブに大きく依存します。この関係を理解することが、毎回のAFMスキャン結果から最大限の情報を得るための第一歩です。
本記事では、理想的に硬い試料を対象として、探針形状が測定に与える影響に焦点を当てます。実際の測定では、サンプルの機械的な変形しやすさ、表面の水和状態、ファンデルワールス力などの長距離相互作用によって、ここで説明する単純な幾何学的モデルから予測される分解能よりも、実際の分解能が低下する場合があります。さらに、サンプルの性質、AFMの動作モード、測定環境など、その他の要因も分解能を低下させる可能性があります。
また、AFMもデジタル計測装置であるため、データ取得時の測定パラメータや取得後のデータ処理によっても、最終的な分解能が制限される場合があります。
AFMの分解能は、大きく2つに分けて考えると理解しやすくなります。 水平面分解能とは、X–Y平面上で近接する2つの構造を、どの程度明確に区別できるかを示すものです。一方、垂直分解能は、Z方向の高さの違いをどの程度敏感に検出できるかを示します。 垂直分解能は、主にAFM装置そのものの性能によって決まります。現在のAFMでは、Z軸方向においてサブオングストロームレベルのノイズフロアを実現することもあり、その性能は主に熱ノイズ、検出器の感度、防振性能によって決まります。
これに対して、現在のAFMにおける水平面分解能は、ほぼAFMプローブの性能によって決まります。垂直分解能と水平面分解能は、それぞれ異なる物理的要因に支配されています。そのため、いくら高性能なAFM装置を使用していても、品質の低いプローブを使用すれば、得られる画像も期待外れなものになってしまいます。 また、低品質のプローブや探針先端の破損は、画像に現れるさまざまなアーティファクトとも密接に関係しています。例えば、1つの構造が二重に見えるダブルチップによる像や、本来存在しない同じ形状が繰り返し現れるアーティファクトなどがあります。これらのアーティファクトの一部については、別の記事 で詳しく解説しています。.
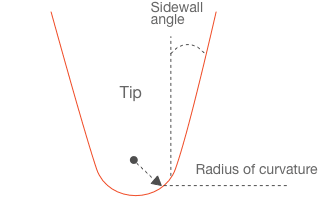
図1:AFM探針の形状 - 図1:AFM探針の形状 — 記事AFMカンチレバーの探針形状とその測定への影響より
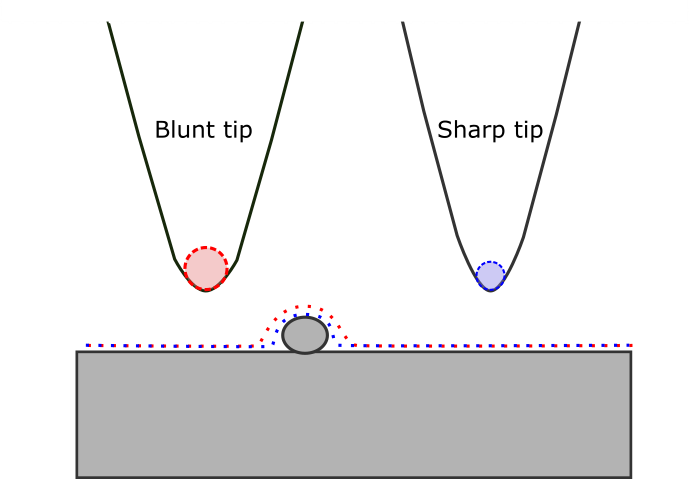
図2:探針先端の曲率半径の影響。粒子が突出した表面をスキャンする際の、曲率半径が大きい探針(赤)と、より鋭い探針(青)の軌跡。
AFM探針が試料表面を走査するとき、得られるAFM像は実際の表面形状そのものではなく、試料表面の形状と探針の三次元形状との数学的な畳み込み(convolution)として形成されます。そのため、AFM画像に現れるエッジ、粒子、溝(トレンチ)などの形状は、AFMプローブの有限な探針形状の影響を受け、実際の形状よりも水平面方向は膨張して見えたり、歪んで見えたりすることがあります。
最も重要なパラメータは、AFM探針の先端曲率半径です。先端曲率半径が1~2 nmの鋭い探針であれば、微細な表面構造を忠実に追従することができます。一方、先端曲率半径が20~30 nmの鈍い探針では、同じ微細構造であっても、丸みを帯び、実際よりも幅が広がった形状として観察されます。
つまり、AFM探針の鋭さによって水平面分解能の物理的な上限が決まります。この制限は、信号の平均化や測定後のデータ処理をいくら行っても克服することはできません。先端曲率半径と測定結果との正確な定量的関係は複雑であり、AFMプローブ探針の詳細な形状を把握する必要があります。しかし、表面から突出した構造を測定する場合の探針先端曲率半径の影響は、以下の式を用いて近似することができます。
半径 Rの球状AFM探針が、半径 rの球状粒子上を走査する場合、観察される粒子の見かけ上の横方向の幅 Wは、次式で表されます。
W = 2√(2Rh)
ここで、hは測定対象物の実際の高さです。この近似式では、R >> hと仮定しています。重要なのは、この横方向への膨張が √R に比例するという点です。 そのため、AFM探針の先端曲率半径を20 nmから10 nmへ半分にすると、横方向への膨張は約30%減少します。さらに、先端曲率半径を20 nmから2 nmへ小さくすると、横方向への膨張は約70%減少します。つまり、より鋭いAFM探針を使用することで、探針形状に起因する像の横方向への広がりを大幅に抑え、より高い面内分解能を得ることができます。
高低差の大きい試料、例えば半導体構造の深いトレンチ、高さのあるナノ粒子、生体フィラメントなどを観察する場合には、アスペクト比と、それに密接に関係する探針の半頂角(ハーフアングル)も、探針先端曲率半径と同じくらい重要です。アスペクト比の低い探針では、幅の狭い構造の底部まで到達することができません。探針の側面はトレンチの側壁に接触してしまい、実際よりも浅く、丸みを帯びた形状として測定されます。このような測定のために、細長い針状の形状を持つ高アスペクト比AFMプローブが設計されています。
探針の半頂角情報から、そのプローブで測定可能なトレンチの分解能を概算することができます。トレンチの寸法が探針先端曲率半径よりも十分に大きいと仮定すると、深さ d における分解可能な最小トレンチ幅 Wmin は、次式で表されます。
Wmin = 2d × tan(θ)
ここで、θ は探針の半頂角です。例えば、半頂角20°の探針で深さ100 nmのトレンチを測定した場合、見かけ上の最小幅は約73 nmとなります。ただし、これは前述した探針先端曲率半径に関する仮定が成立している場合です。このため、深い構造を正確に測定するには、θ が小さい、すなわち側面がより垂直に近い高アスペクト比AFMプローブが不可欠です。深いトレンチの測定には、この用途に特化した高アスペクト比プローブの製品シリーズも用意されています。さらに、一部のAFM探針では、走査方向によって探針の角度が異なります。この点については、別の記事「スタンダード(標準)な探針 vs 反転した探針」で詳しく解説しています。
AFM探針の摩耗は、どれほど鋭いAFMプローブであっても避けられない、実用上の分解能を制限する要因です。シリコンAFM探針は硬い一方で脆いため、硬い表面や粗い表面に短時間でも誤って接触すると、実効的な探針先端曲率半径が、製造スペックの約5 nmから桁違いに大きくなることがあります。その結果、AFM像の品質は徐々に、あるいは急激に劣化します。しかし、既知の基準構造を測定しない限り、この変化が明確に分からない場合もあります。そのため、校正用グレーティングや鋭い形状を持つナノ粒子標準試料を使用して、AFM探針の鋭さを定期的に確認する習慣をつけることは、無駄な測定時間を大幅に減らすうえで非常に有効です。
X方向の分解能の物理的な限界は、次式で表されます。
δx ≈ 2√(2Rznoise)
ここで、znoise はAFMシステムのZ方向のピエゾスキャナーにおけるサーマルノイズです。このZ軸方向の微小な変位が、間接的にAFM画像のX方向およびY方向の測定寸法にも影響します。この式は、前述した最小幅を求める式と基本的に同じ考え方ですが、ここでは構造物の高さの代わりに、Z軸方向のノイズ量を代入しています。
結論として、良好なAFM画像を得るためには探針の品質が極めて重要です。探針の状態が悪ければ、どれほど高度な最新AFMシステムであっても、その影響を十分に補うことは困難です。しかし、未知の表面を測定している場合、AFMプローブの状態が良好かどうかを客観的に判断できる指標がありません。そのため、AFM画像から得られる情報の信頼性と価値を最大限に高めるには、校正用のリファレンスサンプルを適切にかつ定期的に使用して、プローブの状態を確認することが重要です。